
Herramientas de fresado: tipos, aplicaciones y selección
El dominio de las herramientas de fresado y su uso en condiciones óptimas es crucial hoy en día debido al constante desarrollo de estas herramientas, los crecientes requerimientos de los clientes, los materiales avanzados empleados y la necesidad de incrementar la productividad y disminuir costos.


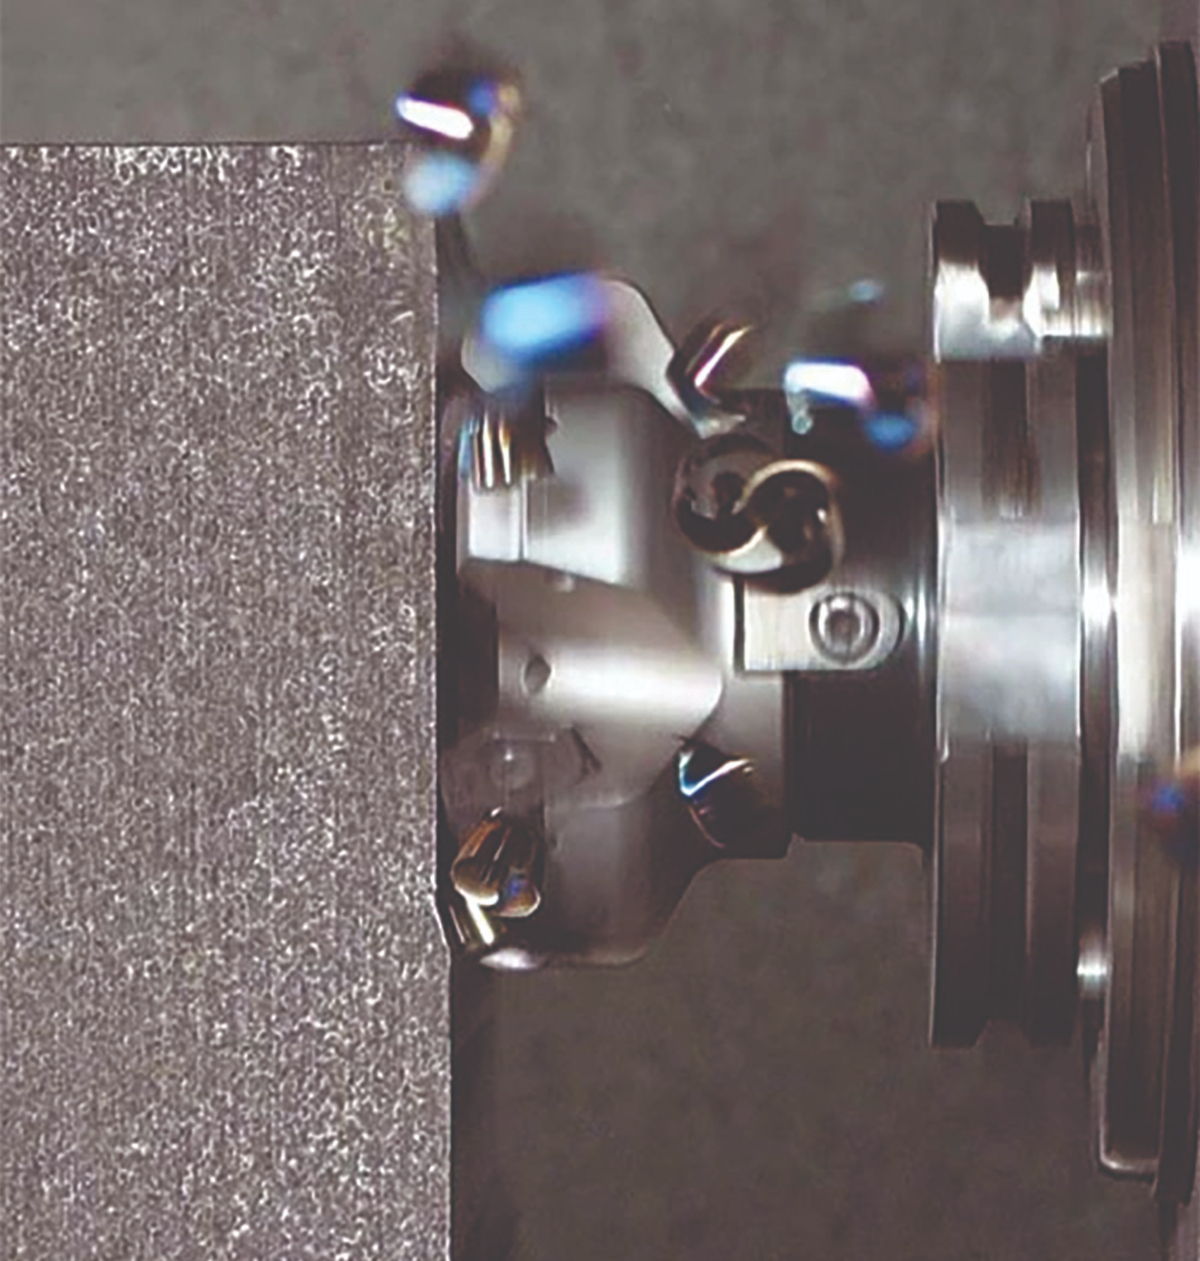
Las técnicas de fresado actuales representan la culminación de años de búsqueda e ingenio.
Conceptos básicos sobre el fresado
El fresado es una operación de remoción de material. Cualquier empresa de manufactura responsable dedica mucho tiempo a la inversión óptima en modernas máquinas-herramienta CNC para los trabajos actuales y futuros. Es necesario dedicar la misma cantidad de tiempo y atención a la elección de las herramientas de corte adecuadas que maximizarán la productividad del proceso.
Al igual que los neumáticos personalizados de un coche deportivo de gama alta garantizan una experiencia de conducción óptima, la herramienta de corte es la interfaz principal entre la máquina y el material de trabajo. Determinar la máxima eficacia de remoción de metal de un centro de mecanizado depende, en gran medida, de la herramienta de corte seleccionada y de los parámetros de mecanizado empleados.


En su forma básica, el fresado es el encuentro de una herramienta giratoria con una pieza de trabajo sujeta y fija, a diferencia del torneado, en el que la herramienta es fija y el material de trabajo gira.
En realidad, la pieza tiene un movimiento de avance impartido por la máquina-herramienta. El encuentro del movimiento giratorio del cortador y el filo cortante de las herramientas produce fuerzas de corte fluctuantes: vibración, calor y, si todo va bien, virutas.
El arte de la selección de herramientas y variables
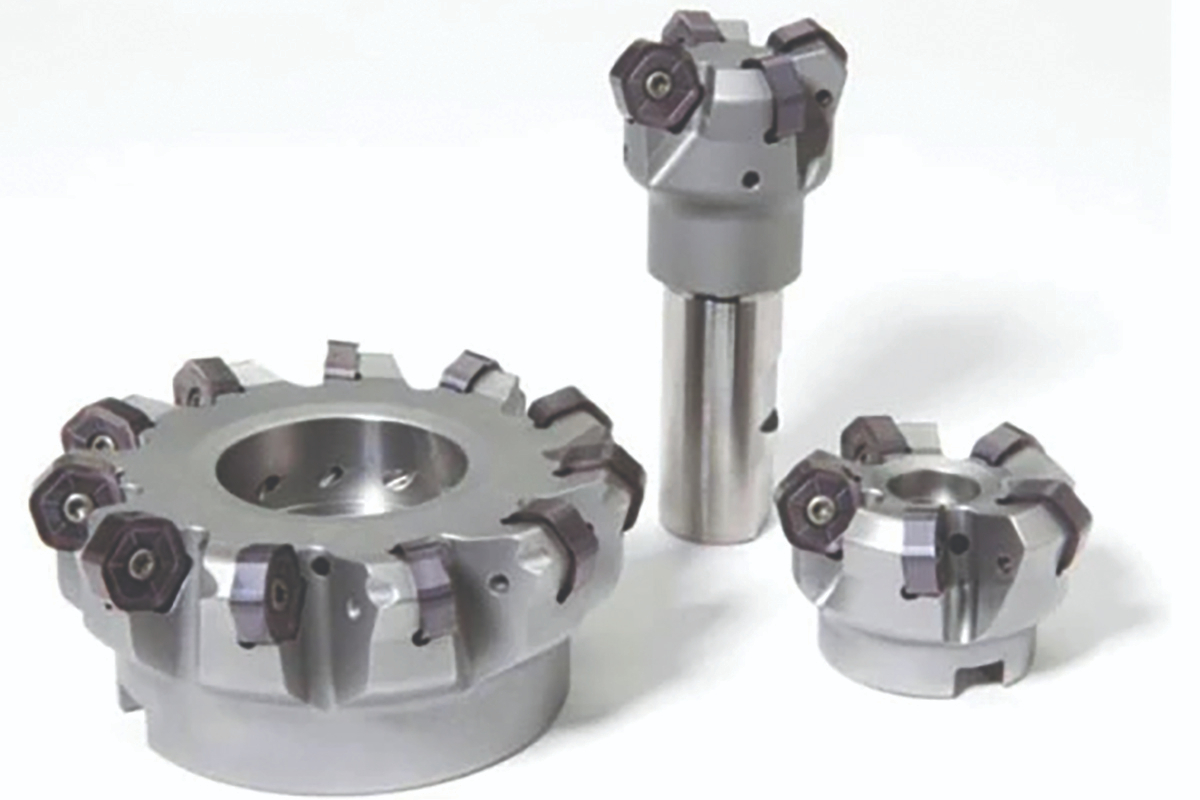
Normalmente, el fresado frontal se realiza con herramientas que ofrecen un ángulo de avance para prolongar la vida útil de la herramienta y reducir la posibilidad de rotura al salir de la pieza de trabajo. Los cortadores de fresado frontal de la serie Victory M1200, de Widia, que se aprecian en la foto, siguen este principio de diseño.
Históricamente, la capacidad de seleccionar todas las variables adecuadas necesarias para el éxito de una operación de fresado se ha considerado un arte. Los operarios eran fabricantes de herramientas. Se les daban las especificaciones para fabricar una pieza y, a menudo, tenían que crear o modificar sus propias herramientas para hacerlo. Esto requería conocimientos de metalurgia y una larga experiencia en trabajos con distintos materiales.
Para perfeccionar su oficio, los operarios recibían capacitación en habilidades manuales, seguida de años de aprendizaje por ensayo y error sobre la maquinabilidad. Este aprendizaje solía adoptar la forma de conocimiento tribal, rígidamente guardado como “nuestra manera de hacer las cosas” y no fácil de transferir a los demás.
En la actualidad, los fabricantes de herramientas ofrecen una amplia gama de productos de alta tecnología para aplicaciones y tareas cada vez más amplias.
Los operarios aún deben aprender a seleccionar las variables adecuadas para garantizar el éxito de una operación de fresado, pero los proveedores de tecnología de herramientas son mucho más valiosos como socios para aumentar sus conocimientos.
Categorías de fresado
Las fresadoras pueden tener una orientación de husillo vertical u horizontal y, normalmente, el fresado frontal corta superficies planas, pero las máquinas CNC multieje permiten incluir movimientos tridimensionales.
Dicho esto, existen cuatro categorías básicas de fresado: frontal, periférico, de ranuras y aplicaciones especiales.
Fresado frontal
El fresado frontal se utiliza para crear una superficie plana en la pieza. El plano de corte suele ser perpendicular al eje de rotación y los cortadores suelen tener una sola fila de insertos, diseñados con una amplia gama de geometrías de corte.
Los requisitos de acabado superficial son un factor importante para determinar el mejor tipo de herramienta. Por lo general, se utilizan herramientas que ofrecen un ángulo de avance para prolongar la vida útil de la herramienta y reducir la posibilidad de rotura al salir de la pieza.
Fresado periférico
El fresado periférico genera una superficie primaria paralela a la rotación del husillo y, en ocasiones, una superficie secundaria. Los cortadores de fresa periférica pueden ser de acero rápido, carburo sólido o insertos indexables. Estos últimos pueden incluir una o más filas de insertos y producir también fresado frontal.
Fresado de ranuras
El fresado de ranuras se utiliza para producir una ranura o canal en la pieza. Existen dos tipos principales de fresas de ranurar: de disco y de punta. Las fresas de disco pueden ser de acero rápido, carburo soldado o de inserto indexable. Suelen emplearse en operaciones perpendiculares a la rotación del husillo.
Fresas de mango
Las fresas de mango se utilizan en operaciones de fresado de ranuras y son similares a las empleadas en fresado periférico. La ranura generada es paralela a la rotación del husillo. Sin embargo, debido al encaje total en la periferia, la escasa formación y evacuación de viruta, no son la primera opción para operaciones de ranurado.
Aunque muy versátiles, las fresas de mango son las menos estables debido a su menor diámetro y mayor longitud. El diámetro es la parte más débil por las fuerzas tangenciales elevadas que actúan sobre él.
Comparativa de herramientas de fresado según aplicación y criterios técnicos
| Tipo de herramienta de fresado | Aplicaciones típicas | Materiales recomendados | Ventajas principales | Limitaciones |
|---|---|---|---|---|
| Fresado frontal (insertos o carburo sólido) | Planeado de superficies planas, acabado superficial | Aceros al carbono, aceros aleados, fundiciones | Alta productividad, buena calidad de acabado, amplio rango de geometrías de corte | Puede generar vibraciones si la fijación de la pieza es débil |
| Fresado periférico | Superficies paralelas al eje, desbaste y semiacabado | Acero inoxidable, titanio, superaleaciones | Gran capacidad de arranque de viruta, versatilidad con insertos | Mayor desgaste radial de la herramienta, requiere rigidez en máquina |
| Fresado de ranuras (disco y punta) | Canales, chaveteros, perfiles profundos | Aceros estructurales, aluminio | Alta precisión dimensional, adecuado para geometrías específicas | Limitada evacuación de viruta en ranuras profundas |
| Fresas de mango (end mills) | Contorneado 3D, cavidades, perfiles complejos | Aluminio, composites, aceros templados (con recubrimientos) | Versatilidad, posibilidad de mecanizado en 5 ejes, acabados finos | Menor rigidez en diámetros largos, propensas a vibración |
| Aplicaciones especiales (trocoidal, ramping, interpolación helicoidal) | Cavidades profundas, materiales difíciles de mecanizar, mecanizado de alta velocidad (HSM) | Titanio, Inconel, aceros endurecidos | Menor desgaste, mayor vida útil, reducción de calor, estabilidad en corte | Requiere programación avanzada (CAD/CAM) y máquinas CNC multieje |
Aplicaciones especiales
Entre las aplicaciones especiales se incluyen el fresado por copiado, el fresado por penetración, el fresado en rampa, la interpolación helicoidal y circular, y el fresado trocoidal, entre otros.
-
El fresado por penetración (plunge milling) en el eje Z se utiliza para la remoción de grandes cantidades de material. Las fuerzas de corte se destinan al cortador axialmente, lo que permite mayores velocidades de remoción con capacidad de largo alcance. El plano de corte es perpendicular al eje de rotación.
-
La inclinación (ramping) crea una superficie en ángulo o un punto de entrada para cavidades. En comparación con el plunging, puede ser menos productiva, aunque es común en el fresado de cavidades a partir de una pieza maciza.
-
La interpolación helicoidal y circular se utiliza para crear una superficie cilíndrica o puntos de entrada sin necesidad de un agujero previo, dependiendo de la herramienta.
-
Las fresas copiadoras (insertos redondos, herramientas de alto avance) son habituales en estas aplicaciones, con la superficie generalmente paralela al eje de rotación.
-
El fresado trocoidal se emplea para ranuras en materiales difíciles de mecanizar, combinando fresado periférico e interpolación circular en los planos X y Y.
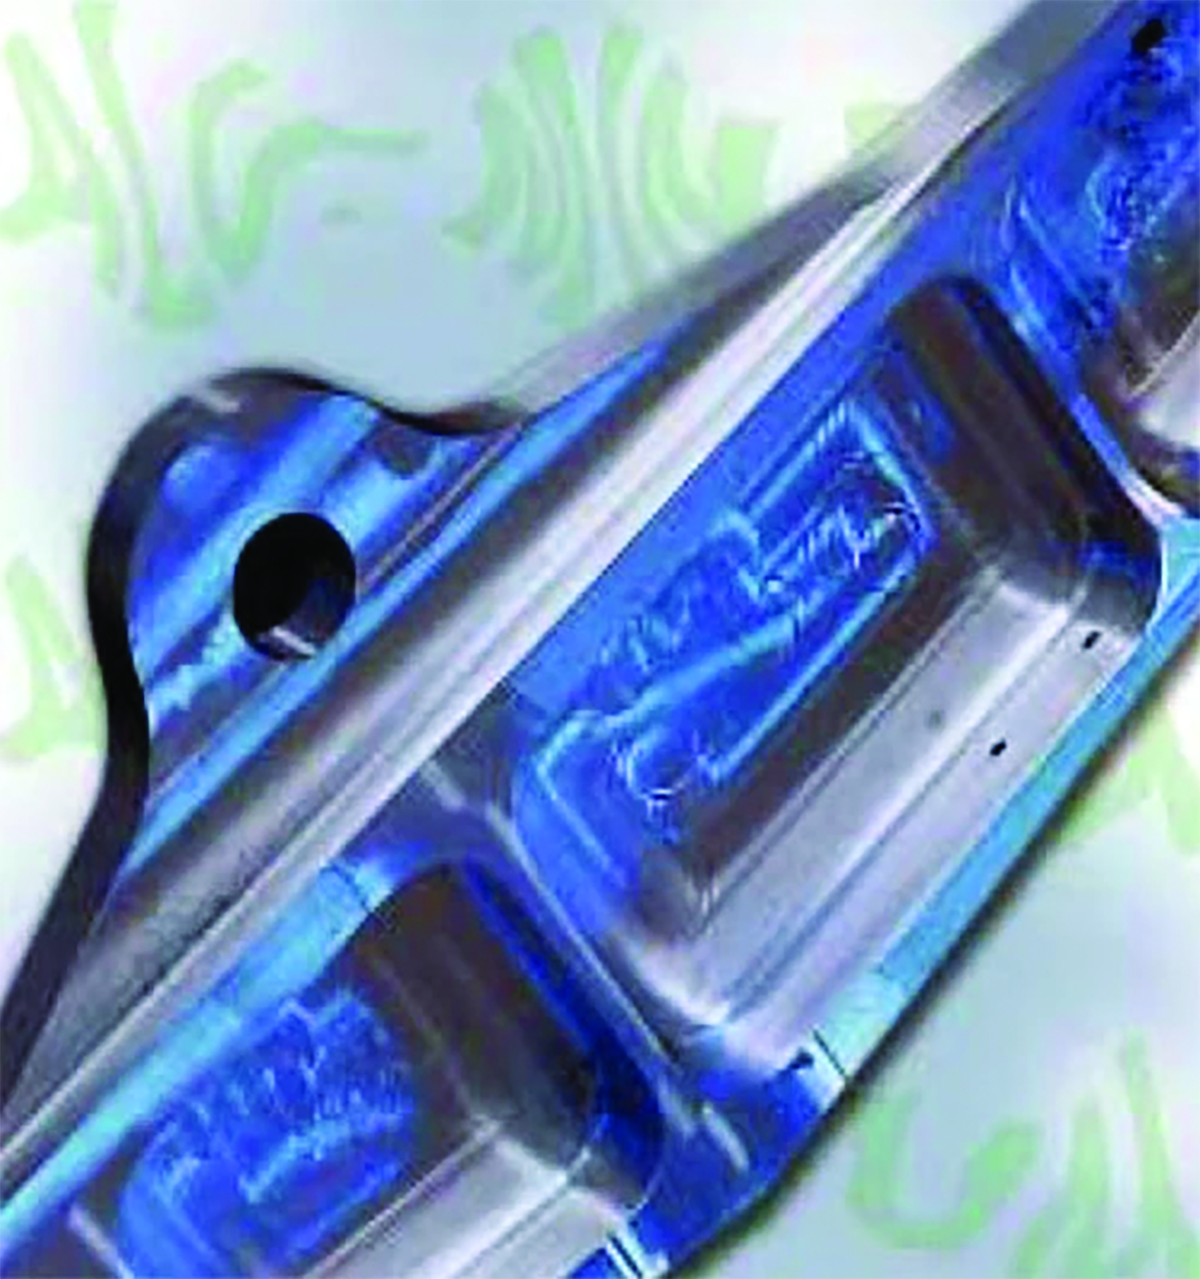
Una sola pieza puede requerir muchos tipos de operaciones de fresado con diversas herramientas de fresado.
A menudo es posible realizar varias operaciones con la misma herramienta para reducir el número de cambios, aunque esto puede implicar sacrificios en el rendimiento. Comprender todas las aplicaciones involucradas permite tomar una decisión informada.
Criterios técnicos para seleccionar herramientas de fresado
La selección de la fresa es más compleja que en otros procesos de corte de metales. Entre las variables principales se incluyen:
| Criterio de selección | Aspectos a considerar | Impacto en la operación |
|---|---|---|
| Material de la pieza de trabajo | Aceros al carbono, inoxidables, fundiciones, titanio, aluminio, composites | Define la geometría del filo, el recubrimiento (TiAlN, AlCrN, DLC) y la dureza de la herramienta |
| Tipo de operación | Planeado, ranurado, contorneado 3D, cavidades profundas, desbaste vs acabado | Determina si conviene una fresa de mango, de disco, frontal o periférica |
| Potencia y rigidez de la máquina-herramienta | Máquinas CNC multieje vs fresadoras convencionales | Limita el diámetro, avance y profundidad de corte posibles |
| Acabado superficial requerido | Rugosidad objetivo (Ra) y tolerancias dimensionales | Condiciona la elección de insertos de paso fino vs grueso y ángulos de avance |
| Volumen de arranque de viruta | Alto (desbaste) vs bajo (acabado) | Define si conviene fresado trocoidal, plunging o fresado frontal convencional |
| Estrategia de mecanizado | HPC (High Performance Cutting), HSM (High Speed Machining), MQL | Influye en la vida útil de la herramienta y la eficiencia de producción |


Contenido relacionado

Herramientas de corte: cómo convertir innovación en productividad real
Los desarrollos recientes en herramientas de corte no solo apuntan a mejorar el desempeño técnico, sino también a responder a exigencias cada vez más claras en el taller: reducir los tiempos de ciclo, optimizar el costo por pieza y garantizar procesos estables. A partir de entrevistas con especialistas de la industria, analizamos las innovaciones clave en geometrías, recubrimientos y estrategias de mecanizado.
Leer Más
Herramientas de torneado y fresado: cinco fabricantes y sus plataformas
Kennametal, Walter, Iscar, Tungaloy y Sandvik Coromant desarrollan plataformas de herramientas de torneado y fresado con arquitecturas diferenciadas de recubrimiento CVD y PVD, geometría de filo y sistemas antivibratorios para materiales ISO P a H. Aquí incluimos algunas especificaciones técnicas como referencia para la selección y evaluación en el taller.
Leer Más
Fresa DoFeed de Tungaloy-NTK para cavidades profundas
Meximold: Tungaloy-NTK de México exhibe en Meximold 2025 su línea DoFeed, diseñada para fresado de alto avance con insertos de doble cara y geometría optimizada para desbaste rápido.
Leer Más
Geometría, estabilidad y multifunción: claves del mecanizado
Las herramientas de corte han evolucionado más allá de mejoras en materiales o recubrimientos. En el caso de Iscar, el desarrollo tecnológico se enfoca en resolver variables críticas del proceso, como el control de viruta, la estabilidad del sistema y la reducción de tiempos de ciclo, a través de geometrías específicas, herramientas multifunción y soluciones de ajuste de alta precisión.
Leer MásLea a continuación

Para qué sirve el fresado en duro
El fresado en duro se utiliza para mecanizar aceros endurecidos con filos cortantes definidos. El fresado de estos materiales requiere centros de mecanizado de alta velocidad configurados para el fresado en duro, junto con un CAD/CAM programado en concordancia.
Leer Más
Aprenda a optimizar el fresado eligiendo los cortadores correctos
Descubra cómo seleccionar cortadores verticales para optimizar el fresado en distintos materiales y aplicaciones industriales.
Leer Más
Cómo maximizar los procesos de mecanizado en duro
Este informe recopila algunos de los aspectos críticos que deben considerarse al realizar procesos de fresado en duro. Herramientas dedicadas, portaherramientas precisos, software CAM especializado y una máquina robusta son los componentes esenciales para lograr los mejores resultados.
Leer Más