
Rectificado: guía técnica del proceso de mecanizado por abrasión
Guía técnica sobre el proceso de rectificado, sus tipos, aplicaciones industriales y factores que influyen en su eficacia. Incluye criterios para elegir el tipo adecuado según la forma de la pieza, el material y los requisitos de precisión.


El rectificado es una técnica de mecanizado finamente calibrada que, aunque pueda parecer sencilla, es un pilar esencial en la industria de la manufactura.
Con su capacidad de proporcionar cortes extremadamente precisos utilizando medios abrasivos, como una rueda de rectificado, se presenta como una solución ideal para operaciones metalmecánicas donde se exige un alto nivel de precisión o un acabado superficial de alta calidad.


Este proceso puede ajustarse para obtener resultados más rugosos o finos, de acuerdo con las especificidades de la aplicación, y es especialmente eficaz en el mecanizado de materiales demasiado duros para el fresado o el torneado.
¿Qué es el rectificado?
El rectificado es un proceso de mecanizado que realiza un “corte” muy ligero con medios abrasivos —normalmente, una rueda de rectificado abrasiva—. Las ruedas de rectificado con diferentes tamaños de grano logran pasadas de rectificado más rugosas o finas, de acuerdo con las necesidades de la aplicación. Cuando se requiere alta precisión y, o, un acabado superficial, por lo general se usa el rectificado como un proceso de acabado después de alguna otra operación metalmecánica.
El rectificado también es un proceso efectivo para mecanizar materiales de piezas de trabajo demasiado duros para fresar o tornear. Algunas rectificadoras mecanizan partes redondas. Estas máquinas incluyen rectificadoras cilíndricas y rectificadoras sin centros. Las que rectifican superficies planas son rectificadoras de superficies.
Las rectificadoras de formas mueven el trabajo y, o, la rueda en varios ejes para rectificar superficies que son contorneadas con precisión. Otras rectificadoras están dedicadas solo a mecanizar materiales duros, necesarios en la producción de herramientas de corte para otros tipos de operaciones de mecanizado. Estas son referidas como rectificadoras de herramientas o rectificadoras de cortadores.
En qué consiste el rectificado
“El rectificado es la remoción de material por fricción de un abrasivo, un elemento que desgasta el material que nos interesa; también es el mejor acabado que se puede lograr por mecanizado de una pieza y, en muchos casos, es la forma más eficiente de remover altas cantidades de material y dejar un buen acabado, con una mejor dimensión final en contra de una herramienta de corte convencional”, afirma Germán Gordillo, director general de México en United Grinding.
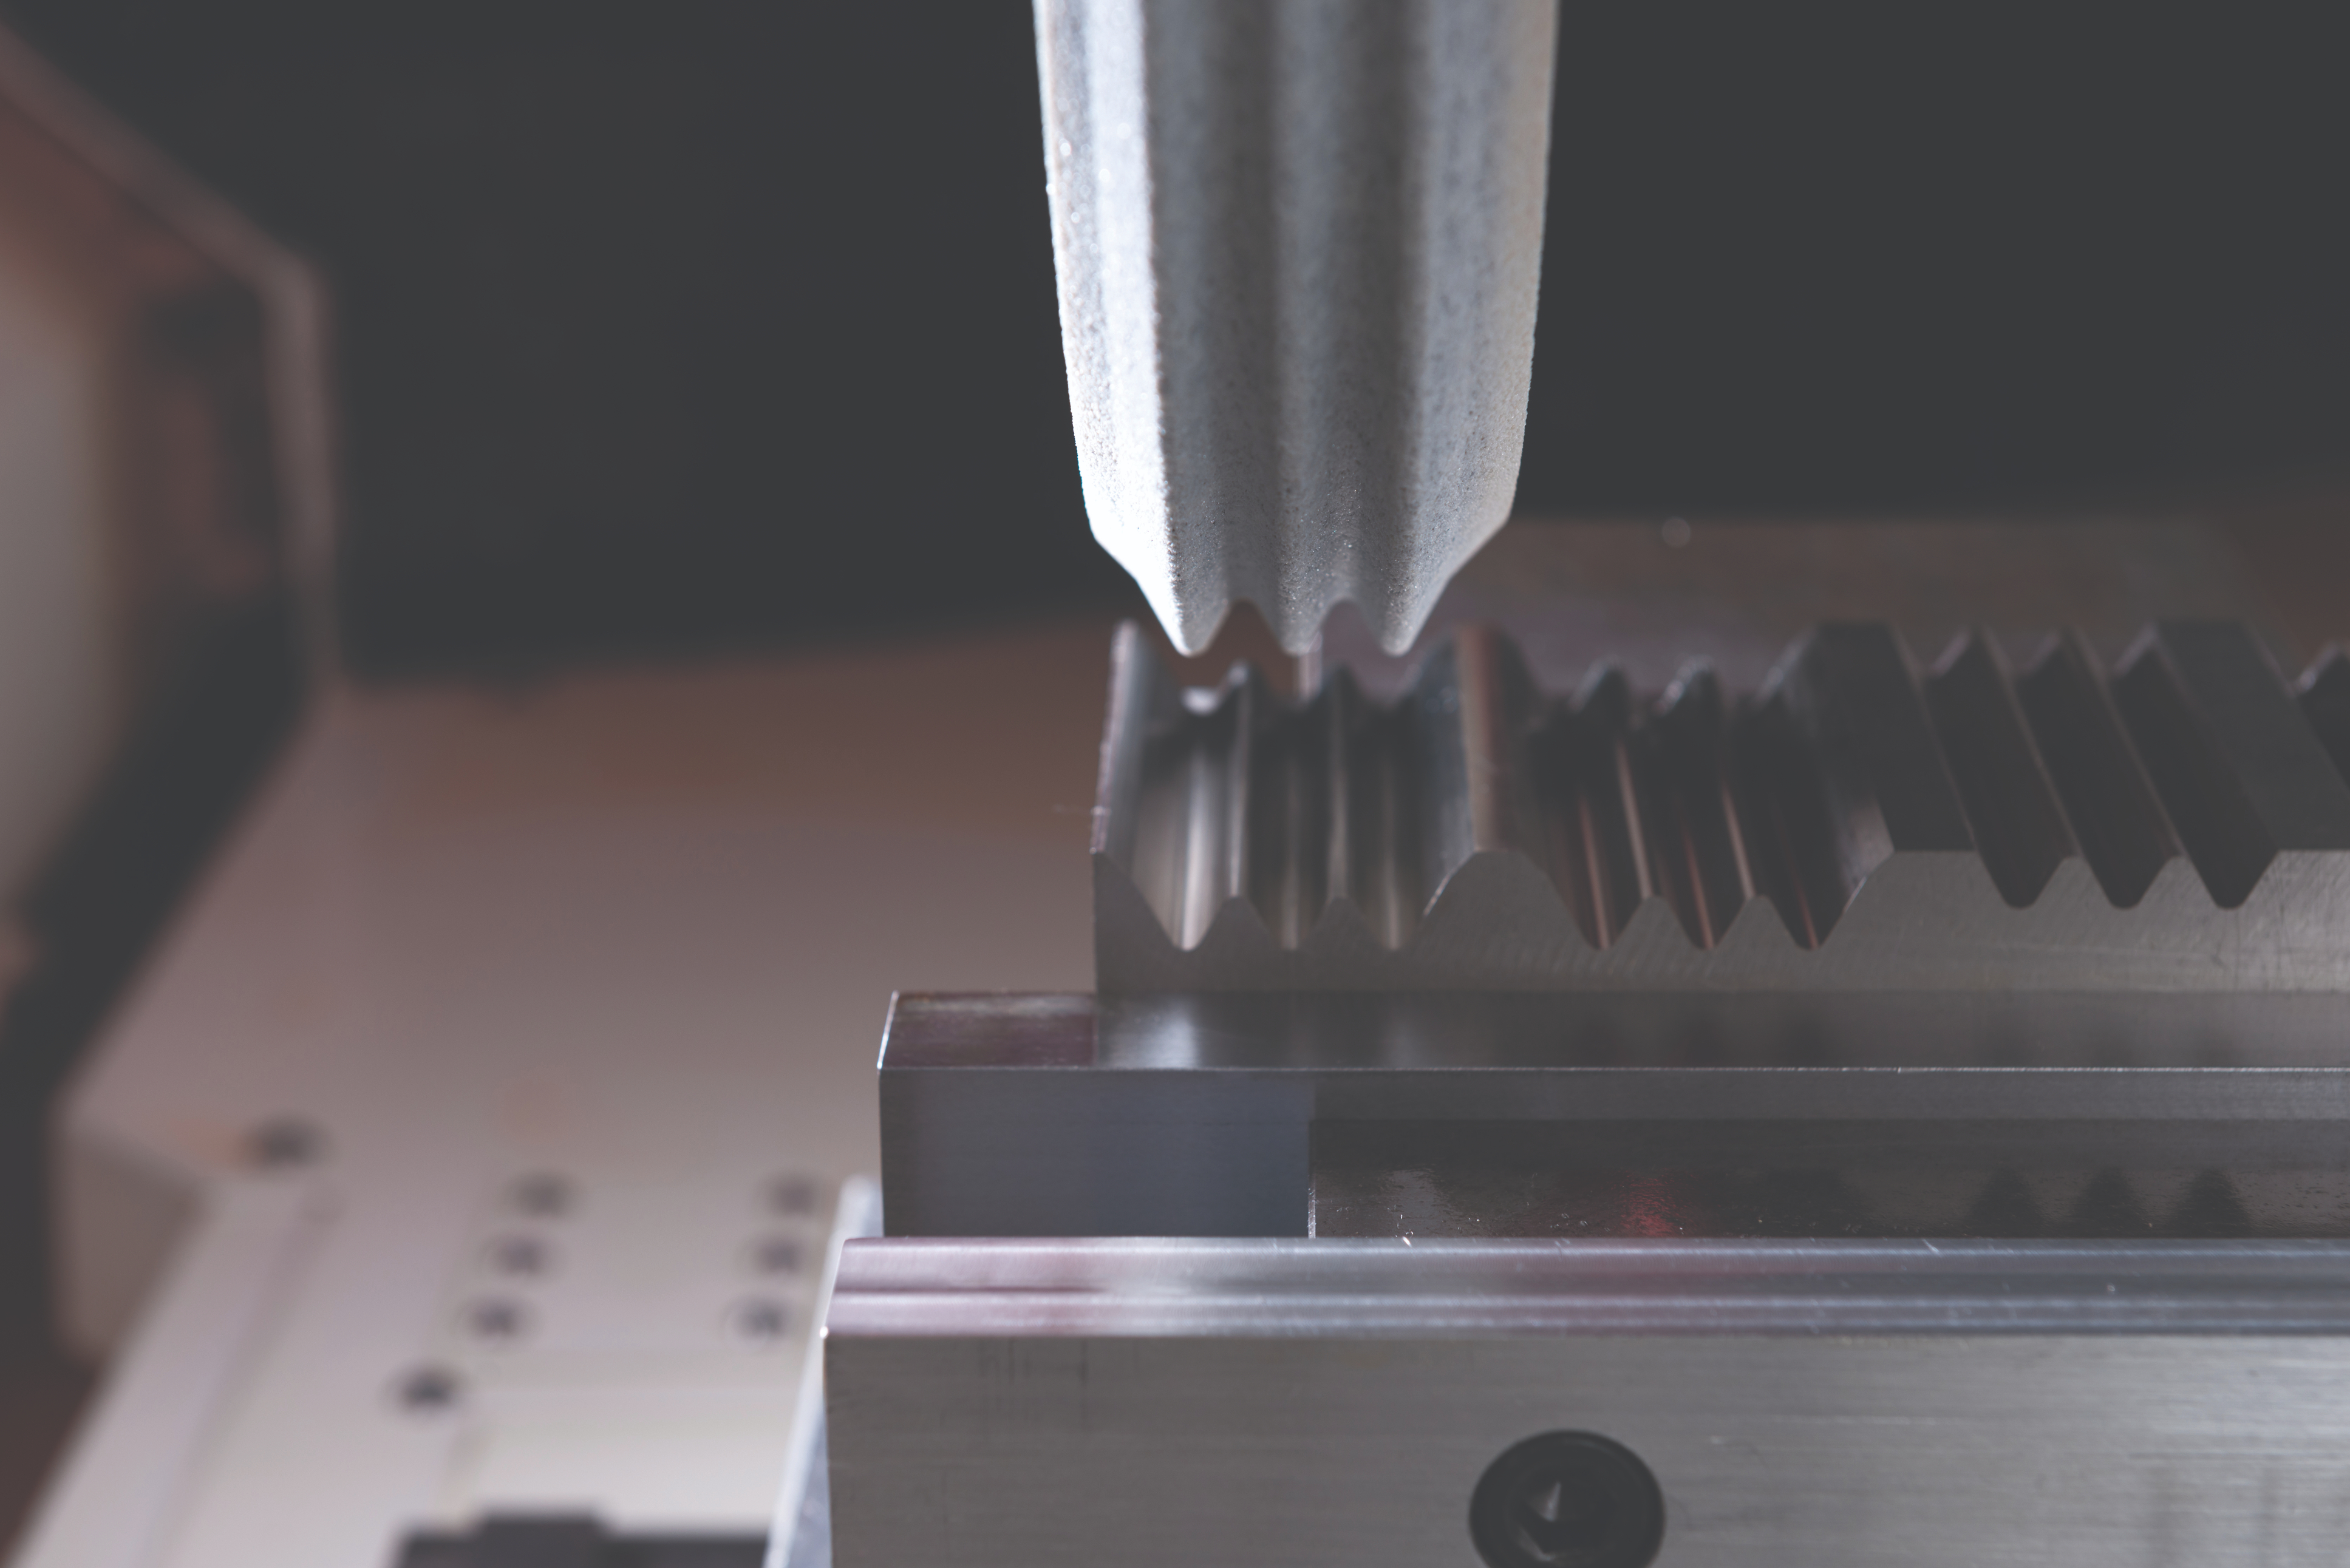
En el mecanizado de las superaleaciones utilizadas para fabricar piezas de aviones, el rectificado profundo de perfiles puede ofrecer una tasa de eliminación de metal equivalente a la del fresado. En lugar de terminar el proceso, el rectificado ofrece cada vez más la posibilidad de constituir el proceso. Foto cortesía Saint-Gobain Abrasives.
En todas las formas de rectificado se producen tres interacciones distintas entre el abrasivo y el material mecanizado.
La primera es el corte, que ocurre cuando el grano abrasivo penetra en la pieza de trabajo y arranca una viruta. Esto es posible si hay suficiente exposición del grano y espacio libre para evacuar la viruta, ya sea mediante refrigerante o acción de la rueda.
La segunda interacción es el labrado, donde el grano no logra penetrar completamente. En lugar de cortar, empuja el material, desplazándolo por delante del filo.
Por último, está el deslizamiento, resultado de una profundidad de corte insuficiente o una rueda embotada, lo que genera marcas superficiales por fricción.
El deslizamiento ocurre cuando la falta de profundidad de corte, el espacio libre insuficiente o una arena que permanece en la rueda después de perder el filo, resulta en frotamiento o creación de marcas de deslizamiento en la superficie de la pieza de trabajo. El control del proceso de rectificado equilibra estas tres interacciones para lograr los parámetros deseados.
Estas interacciones alimentan tres procesos de rectificado principales: rectificado de desbaste, rectificado de precisión y rectificado de ultraprecisión.
El rectificado de desbaste maximiza el metal retirado a costa del acabado superficial. Su uso se ve, principalmente, en el corte de palanquillas, rectificado para suavizar puntos de soldadura y retiro de puertas y elevadores de piezas fundidas. Las pasadas adicionales para el acabado superficial por lo general se llevan a cabo después, en particular, una pasada de “chispa” alivia parte de la tensión en la máquina-herramienta y utiliza el labrado para impartir un mejor acabado superficial y tolerancia dimensional.
El rectificado de precisión es un punto medio entre la remoción de metal y el control del tamaño de la parte, y sirve como base para el rectificado de alimentación por fluencia, el rectificado de ranuras y el rectificado profundo de alta eficiencia. En el rectificado de ultraprecisión, se produce poco o ningún corte real, pero la acción de deslizamiento de granos muy finos frota la superficie de la pieza de trabajo hasta un acabado alto. La mayoría de los procesos de acabado superficial, como el lapeado y el pulido, son ejemplos de este tipo de rectificado.
Cientos de variables pueden afectar la interacción entre el abrasivo y la pieza de trabajo, pero generalmente se reducen a la máquina-herramienta, el material de trabajo, la selección de ruedas y los factores operativos. Equilibrarlos mediante la configuración de una corrida de piezas que se ajuste a los parámetros conocidos de las cuatro categorías proporciona una línea de base que mejora con el ajuste gradual de los parámetros.
¿Qué tipos de rectificado existen y para que aplicaciones se utilizan?
De acuerdo con Germán Gordillo, “el rectificado puede ser en seco o utilizando un lubricante que enfría la pieza a trabajar y el abrasivo para mejorar la vida útil de nuestro abrasivo dejando un gran acabado, en nuestro caso cubrimos una gran parte de las necesidades industriales de rectificado como lo son el rectificado cilíndrico, las superficies planas y con perfiles o formas especiales y la fabricación y afilado de herramientas”.
La industria ha identificado seis tipos principales de rectificado y varios subtipos en cada uno.
Rectificado cilíndrico
El rectificado cilíndrico es un tipo común de rectificado, en el que tanto la rueda como la pieza de trabajo giran. La pieza de trabajo es fija y conducida entre centros, o impulsada por un chuck giratorio o collet mientras está apoyada en un centro.
Esta operación puede tener lugar con movimientos transversales, en los que la rueda pasa axialmente a lo largo de la parte, o movimientos de penetración, donde la rueda se empuja en la parte. Las ruedas rectas se utilizan más comúnmente en el rectificado cilíndrico, con rectificadoras cilíndricas comunes como las rectificadoras cilíndricas simples (o de rodillo), rectificadoras sin centros y rectificadoras de diámetro interior o exterior.
El rectificado cilíndrico interno, que realiza el rectificado de diámetro interno de agujeros y perforaciones, genera tamaño y concentricidad dentro de millonésimas de pulgada. Las muelas tienden a variar en diámetro de media pulgada a tres pulgadas. Este pequeño tamaño introduce un desgaste rápido, lo que hace que las ruedas CBN y de diamante sean populares para estas aplicaciones.
Rectificado de superficies
El rectificado de superficies implica el rectificado de una superficie plana alimentando la pieza de trabajo debajo de una muela giratoria. Al igual que el rectificado cilíndrico, funciona en dos formatos generales.
La pieza de trabajo puede viajar transversalmente debajo de la rueda y moverse hacia adelante y hacia atrás debajo de una muela montada en un husillo horizontal, o puede moverse en círculos sobre una mesa giratoria debajo de un husillo vertical que corta en la cara de la muela o el segmento de rectificado.
Las aplicaciones para este tipo de rectificado pueden ser rectificar una superficie plana o introducir ranuras rectificando canales rectos en la pieza de trabajo. Si bien el fresado puede completar estas tareas, el rectificado mejora el acabado de la superficie, tiene herramientas menos costosas y permite que los contornos se afilen en el perfil de la rueda, lo que la hace mucho más rentable para superficies muy duras o abrasivas.
Rectificado sin centros
El rectificado sin centros crea formas cilíndricas con tolerancias extremadamente estrechas. Este tipo de rectificado elimina la necesidad de sujetar el centro al apoyar la pieza de trabajo en tres puntos separados: la muela, la rueda de alimentación y la hoja de soporte del trabajo.
En realidad, nada sujeta la pieza de trabajo en su lugar, por lo que cada pieza fluye libremente para la producción continua (también conocida como “rectificado sin centros con alimentación pasante”). La muela y la rueda de alimentación giran en la misma dirección, mientras que la pieza lo hace en la dirección opuesta entre ellas.
La rotación mantiene la pieza de trabajo hacia abajo, mientras que la hoja de soporte del trabajo, ligeramente en ángulo para elevar la pieza de trabajo por encima de la línea de centros para una mejor cilindricidad, la sostiene hacia arriba. La hoja de soporte de trabajo siempre debe ser al menos tan larga como el ancho de la muela. El rectificado sin centros también viene en tres formas.
- El rectificado sin centros con alimentación pasante se utiliza en piezas de trabajo cilíndricas rectas, sin interferir con hombros o proyecciones, e implica que la rueda de alimentación del eje de desplazamiento alimente la pieza de trabajo más allá de la rueda hasta una posición de descarga.
- El rectificado de alimentación de entrada (también llamado rectificado sin centros de inmersión) es mejor cuando una pieza de trabajo tiene proyecciones, formas irregulares, diámetros u hombros variables, y funciona mejor para perfiles y piezas de trabajo de varios diámetros. En este submétodo, las ruedas de alimentación por encima de la muela alimentan la pieza de trabajo hacia abajo, sin movimiento lateral durante el rectificado.
- El rectificado de alimentación final sin centros rectifica secciones cilíndricas cónicas, como vástagos en brocas cónicas A y B. Aquí, la rueda de alimentación, la muela y la hoja de trabajo se configuran en una relación fija entre sí; luego, dos ruedas se afilan con una forma que coincida con el cono final de la pieza de trabajo y la pieza de trabajo se alimenta desde la parte delantera de la rectificadora hasta que llega a un tope al otro extremo.
Rectificado profundo de perfiles
El rectificado profundo de perfiles (creep-feed grinding) es una operación lenta de una sola pasada, que hace un corte profundo de hasta una pulgada en materiales de acero a bajas velocidades de mesa, entre 0.5 y 1 ipm. No es adecuado para rectificadoras convencionales, pero para aquellas que son compatibles con él, ofrece una alta productividad y rentabilidad.
El rectificado profundo de perfiles es una operación de inmersión con altos requisitos de potencia, y requiere un alto flujo de fluido de corte cerca del punto para eliminar las virutas y enfriar el trabajo. El afilado continuo a unas 20 a 60 millonésimas por revolución, preferiblemente con un rodillo de diamante, reduce los tiempos de corte y mantiene la rueda afilada. Cuando se requiere una segunda pasada, por lo general es de no más de 0.002 pulgadas de profundidad para “limpiar” la pieza de trabajo.
Snagging
El snagging es una aplicación de rectificado de desbaste que retira metal no deseado, con poca consideración del acabado superficial. Como tal, utiliza ruedas rectas durables y ruedas de copa rectas en rectificadoras de eje horizontal y recto, aunque las ruedas de copa ensanchada se utilizan en rectificadoras de ángulo recto; también se usan otras ruedas de cono y tapones redondos y de punta cuadrada.
Las aplicaciones típicas incluyen la remoción de metal no deseado en partes fundidas; la remoción de defectos y grietas; la remoción de puertas, elevadores y líneas de separación; el biselado grueso; el rectificado de soldaduras pesadas y la preparación de superficies para limpieza o pintura.
Operaciones de corte de separación
Las operaciones de corte de separación utilizan una rueda abrasiva como alternativa al láser, al chorro de agua abrasivo, a la sierra metálica, a la sierra de fricción y a la antorcha de oxiacetileno o arco de plasma.
Un estudio de Norton Abrasives demostró que la rueda abrasiva puede superar estos otros métodos con materiales ferrosos, y además es más rápida y menos costosa para materiales no ferrosos que la elección de sierra metálica común. La rueda abrasiva proporciona más puntos de corte que una sierra, y también corta totalmente a una velocidad de 2 o 3 millas por minuto.
Las ruedas de corte de separación deben operar a la velocidad más alta posible, con un caballo de potencia por cada pulgada de diámetro de la rueda. Si esto resulta imposible, utilice una rueda más suave.
Los trabajos de producción usan ruedas no reforzadas para aplicaciones que requieren una versatilidad extrema y calidad de corte. Las ruedas reforzadas son compatibles con operaciones de corte portátil, bastidor oscilante, presión con cabezal bloqueado y carrera de corte de fundición.
Tipos de rectificado
| Tipo de rectificado | Movimiento de la pieza | Aplicaciones comunes | Precisión | Ventajas técnicas |
| Cilíndrico | Rotación entre centros | Ejes, cilindros | Alta | Buena concentricidad |
| De superficies | Movimiento transversal o circular | Componentes planos, herramientas | Media a alta | Acabados finos y repetibilidad |
| Sin centros | Rotación libre | Producción continua de piezas cilíndricas | Muy alta | Alta velocidad y sin sujeción central |
| Profundo de perfiles (creep-feed) | Inmersión lenta | Piezas complejas de materiales duros | Alta | Remoción agresiva en una sola pasada |
| Snagging | Manual o con poca sujeción | Fundiciones, remoción bruta | Baja | Velocidad y eliminación rápida de material |
| Corte de separación | Lineal | Sustitución de sierra, corte de barras | Variable | Eficiencia en materiales ferrosos y no ferrosos |
¿En qué consiste el rectificado superabrasivo?
Los superabrasivos son muelas de diamante o CBN (nitruro de boro cúbico) o puntos montados. Estos materiales de rectificado son extremadamente duros; el CBN trabaja en aceros duros para perfiles y acabados precisos, y el diamante sintético trabaja en material duro no ferroso, como carburo de tungsteno y cermets.
Los superabrasivos se pueden utilizar tanto para el desbaste como para el acabado de la superficie, según el tamaño de grano involucrado. El material base de la rueda también tiene una influencia directa en sus características de rendimiento, y debe seleccionarse para cumplir con los requisitos de operación.
“Los superabrasivos se desarrollaron para el rectificado de materiales duros o exóticos, como los que podemos encontrar en herramientas de metal duro en los cuales usamos diamantes o aceros especiales de grado herramientas y termo resistentes donde usamos CBN”, explica Germán Gordillo.
Rectificado y afilado de herramientas
El afilado y reacondicionamiento de las muelas las preparan para el servicio y aseguran la precisión adecuada para la operación de rectificado. El reacondicionamiento implica hacer que la periferia de la rueda esté concéntrica al eje de rotación, y puede requerir alertar a la rueda formando un contorno especial en su cara.
El afilado altera la acción de corte de la rueda cuando el punto de diamante duro de una herramienta de afilado rompe los postes de unión de una rueda vitrificada y fractura los granos, retirando los romos y afilando los nuevos. El afilado también recoge pequeños trozos de material de los poros de la cara de la rueda, asegurándose de que no ralenticen el proceso de rectificado y causen quemaduras o vibración con ruido.
Las ruedas de afilado convencionales hacen el reacondicionamiento y afilado simultáneamente con un corte ligero, mientras que los superabrasivos requieren el reacondicionamiento con una herramienta o rodillo, y afilado por separado con una barra de afilar vitrificada.
Antes de reacondicionar una rueda superabrasiva, utilice un crayón de cera sobre la cara de la rueda —el proceso debe eliminar todas las marcas de crayón al final—. Afilar un superabrasivo requerirá la aplicación directa de una barra de afilar vitrificada (a menudo óxido de aluminio o carburo de silicio, pero a veces norbido de alto rendimiento o carburo de boro).
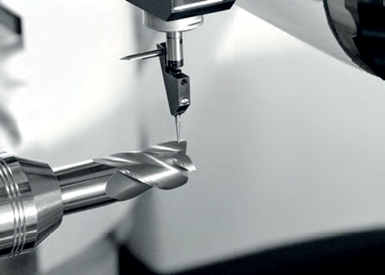
La intención es volver a dar vida a una herramienta antes de romperla. Nuestras máquinas pueden dejar como nueva, por ejemplo, una broca en solo cinco minutos y recuperar el 100 % de su vida útil, afirma Germán Gordillo, director general de México en United Grinding.
En cuanto al afilado de herramientas Germán Gordillo dice que “la intención es volver a dar vida a una herramienta antes de romperla. Les recomendamos a nuestros usuarios bajar del proceso productivo la herramienta, antes de dañar una pieza de producción y de que esta sea irrecuperable. Nuestras máquinas pueden dejar como nueva, por ejemplo, una broca en solo cinco minutos y recuperar el 100 % de su vida útil.
Las muelas o ruedas de rectificado son las herramientas más conocidas para rectificar. En nuestras máquinas usamos abrasivos de diferentes tipos, desde compuestos convencionales como carburo de silicio, hasta diamantes y CBN, estos materiales no son sólidos, son partículas de diferentes tamaños las cuales están comprimidas por un aglutinante, el cual mantiene la integridad del abrasivo. Dependiendo la aplicación se puede usar en seco o con refrigeración”, explica Germán Gordillo.


Contenido relacionado

Procesos de mecanizado que elevaron la productividad en 2025
Las operaciones esenciales del mecanizado mostraron en 2025 un impacto directo en la precisión, la rigidez y los tiempos improductivos. Este especial ofrece una revisión de procesos y tecnologías que afectan la productividad del taller, desde estrategias de corte y sistemas de sujeción hasta el rectificado avanzado, con criterios técnicos y límites operativos claros.
Leer Más
Rectificado de superficies CNC en la manufactura de moldes
El rectificado de superficies CNC es un componente crítico del enfoque sistemático de este taller en la manufactura de moldes multicavidad hasta tolerancias extremadamente altas.
Leer Más
Tendencias en rectificado para 2025: automatización, láseres y conectividad
El rectificado en 2025 se perfila como un campo en el que la automatización, los sistemas inteligentes y los materiales avanzados jugarán un papel esencial.
Leer Más
Pasivado de acero inoxidable: métodos, ASTM A967 y mejores prácticas
El pasivado de acero inoxidable es clave para asegurar resistencia a la corrosión y desempeño fiable. El problema surge por variables de proceso: tiempos y temperaturas inadecuados, contaminación y cloruros que favorecen el ataque flash. La solución exige limpieza previa, elección entre ácido nítrico o cítrico, control de parámetros clave y cumplimiento de ASTM A967.
Leer MásLea a continuación

Escoja la rueda de rectificado correcta
Conozca las propiedades y aplicaciones de los distintos tipos de abrasivos en ruedas de rectificado y cómo afectan el proceso. Aprenda a elegir la rueda abrasiva adecuada para sus necesidades.
Leer Más
Rectificado profundo de perfiles en materiales difíciles
El rectificado profundo de perfiles está redefiniendo el mecanizado de materiales difíciles. Con una mayor tasa de eliminación de material y un control preciso de la geometría, este proceso supera las limitaciones del fresado en la producción de piezas con tolerancias estrictas; sin embargo, su eficiencia depende de factores como la velocidad del flujo de refrigerante y la elección de muelas abrasivas. ¿Cómo optimizar cada variable para mejorar la productividad? Aquí se presentan las claves técnicas para lograrlo.
Leer Más
Reduzca el efecto de la vibración en el rectificado de producción
En el rectificado de producción, una técnica llamada “filtrado de longitud de contacto” promete mantener la productividad mientras controla problemas de vibración que afectan la calidad de la superficie. Desarrollada por expertos en abrasivos, esta técnica ajusta la profundidad de corte y la tasa de avance para mejorar el acabado de las superficies de acero endurecido sin necesidad de detener la máquina para reparaciones.
Leer Más