
End mill y collet de sujeción reducen los costos de mecanizado de alta velocidad
Cambiarse a los productos de Emuge-Franken le ayudó al taller metalmecánico de alta precisión SB Dezigns a ahorrar un 62 % en el costo de producción de una pieza automotriz de alto volumen de fabricación, y reducir a la vez los tiempos de ciclo.


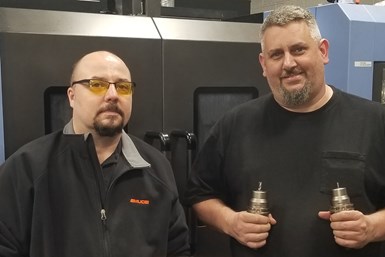
Cuando el propietario y director ejecutivo de SB Dezigns, Billy Crabtree (izquierda), decidió buscar soluciones de herramientas para reducir los tiempos de ciclo en una pieza automotriz de alta producción, recurrió a W.C. Bill Anderson, representante de ventas de Chapman (derecha). Como resultado, Crabtree disminuyó los costos de operación en un 62 % y redujo los tiempos de ciclo. Foto cortesía SB Dezigns.
Pasar de un pedido de 25 piezas a producir más de 600 piezas de un tipo cada año es un gran salto, pero Billy Crabtree, propietario y director ejecutivo de SB Dezigns, estuvo muy feliz de hacerlo. Su taller de máquinas de producción de precisión de servicio completo, que también es un proveedor automotriz de nivel dos, fabricó por primera vez una palanca de cambios para un cliente en la industria de las carreras de autos hace varios años, pero desde entonces la pieza se ha convertido en uno de los componentes más vendidos para este cliente. En 2019, la demanda había aumentado hasta el punto de que Crabtree sabía que necesitaba reducir los tiempos de ciclo para mantenerse competitivo y liberar recursos para otros proyectos de mecanizado.
“Es muy importante que evolucionemos con la última y mejor tecnología, y esto incluye las herramientas de corte ―dice Crabtree―. Teníamos excelentes resultados con Emuge MultiTAP, así que fuimos todo oídos cuando Emuge y nuestro distribuidor local W.C. Chapman sugirieron que probáramos una solución de end mill Emuge-Franken para la fabricación de las piezas de la palanca de cambios”.


Simplicidad refinada
El representante de Chapman, Bill Anderson, recomendó la end mill con longitud estándar y radio de curvatura en la punta Top-Cut VAR. Emuge fabrica estas herramientas, piezas de carburo sólido de microgramo con un recubrimiento de ALCR, en sus instalaciones de West Boylston, Massachusetts. La compañía dice que su herramienta amortigua la vibración, aumenta las velocidades de avance y se puede utilizar con casi todos los materiales y estrategias de fresado.
“Con la combinación de fresas y soporte Emuge-Franken podemos ahorrar más de 30 horas de tiempo de mecanizado y más de 5,000 dólares por cada 500 piezas de cambio que fabricamos”, dice Crabtree.
A pesar de todo esto, Crabtree inicialmente dudaba de usar el Top-Cut VAR y su taller utilizaba fresas escariadoras de vástago en sus máquinas de alta velocidad, ya que el Top-Cut VAR solo se ofrecía como un producto completo en ese momento. Usar solo de ⅜ a ½ de la longitud de la flauta estándar le parecía un desperdicio, pero aceptó realizar una prueba con la fresa. La productividad resultante lo asombró y rápidamente preguntó si era posible obtener una versión corta de la fresa. Emuge fabricó varias para él, y un representante de la empresa le brindó asesoría sobre alimentación y velocidad.
La programación resultó simple para las herramientas con el software Mastercam del taller, que era capaz de importar los datos de la herramienta Top-Cut VAR desde la web. Crabtree pudo adaptar así los datos para el trabajo personalizado de su taller.
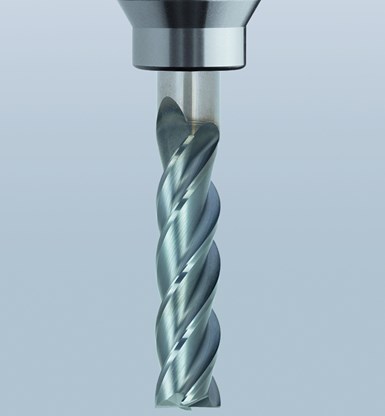
Emuge llamó la atención de Crabtree cuando indicó que la end mill Top-Cut VAR realizaba las tareas de corte igual a una end mill de cinco o seis flautas. A pesar de que en ese momento solo se ofrecía como una end mill de longitud completa y no como la alternativa de vástago corto que usaría SB Dezigns, Crabtree accedió a probarla. La primera operación con la fresa lo convenció de pedir más en una variedad de vástagos de tamaño personalizado. Foto cortesía Emuge-Franken.
Pasar al mandril de fresado FPC
Anderson también recomendó su mandril de fresado FPC a SB Dezigns que, hasta ese momento, había utilizado solo collets ER. Emuge dice que su mandril de fresado ofrece más rigidez, amortiguación de vibraciones, concentricidad y protección contra extracción a través de un sistema de collet de bloqueo de pasador. La compañía también comenta que estos beneficios permiten mayores velocidades de mecanizado y extienden la vida útil de la herramienta.
Aunque Crabtree consideraba que tenía una vida útil aceptable de la herramienta con sus collets ER, aceptó probar el mandril de fresado FPC. Ahora, dice, “nunca volveré a otra cosa”. Ha hecho la transición de sus herramientas de mecanizado de alta velocidad a los mandriles Emuge, y solo ha utilizado los collets antiguos para aplicaciones de taladrado tradicionales.
Ahorros y tiempos de ciclo
Los cambios de herramientas resultaron exitosos para SB Dezigns. “Con la combinación de fresas y collets de sujeción Emuge podemos ahorrar más de 30 horas de mecanizado y más de 5,000 dólares por cada 500 piezas de cambio que fabricamos”, dice Crabtree. Las fresas, que también duran más, proporcionan un ahorro de costes del 62 % durante la fabricación de las piezas de la palanca de cambios.
SB Dezigns ha comenzado a utilizar la combinación de end mill y collet de sujeción Emuge para otros trabajos, como aquellos que involucran acero inoxidable y fabricación de componentes para un socio de la industria electrónica.
COMPAÑÍA: SB Dezigns.
PROBLEMA: Ajustarse al diseño de una pieza que requería mecanizado de alta calidad se volvió una tarea difícil.
SOLUCIÓN: End mill Top-Cut VAR y mandril para fresado FPC de Emuge
RESULTADOS: Tiempos de ciclo reducidos y ahorro de costes del 62 %.


Contenido relacionado

Portabrocas y portachaflanes T-A Pro de Allied reducen cambios de herramienta
La ampliación de la línea T-A Pro incorpora portabrocas que permiten taladrar y chaflanar en una sola operación, lo que disminuye tiempos de ciclo y operaciones secundarias.
Leer Más
Tubos de refrigerante de TJ Davies optimizan el desempeño de portaherramientas HSK
TJ Davies presenta una línea de tubos de refrigerante y llaves para portaherramientas HSK en tallas HSK-25 a HSK-125, enfocada en asegurar la entrega precisa del fluido de corte y la fijación correcta del sistema para mejorar la estabilidad del proceso.
Leer Más
Cómo elegir el portaherramientas adecuado para su centro de mecanizado
La elección del portaherramientas impacta en la precisión, la rigidez y la vida útil de los procesos de mecanizado. Este análisis profundiza en los factores críticos —desde la conicidad y el equilibrado hasta la compatibilidad con sistemas de collet y husillos HSK o CAT— y ofrece recomendaciones prácticas para maximizar el rendimiento de los centros de mecanizado CNC.
Leer Más
Sistema shrink-fit con enfriamiento automático
Big Daishowa ofrece el sistema Speroni Pro Shrink TubeChiller 1100 para calentamiento y enfriamiento controlado de portaherramientas.
Leer MásLea a continuación

Mecanizado de alta velocidad: parámetros y tecnologías clave
El mecanizado de alta velocidad (HSM) representa una evolución significativa en los procesos de manufactura, combinando altas velocidades de corte y tecnologías avanzadas para lograr una mayor productividad y calidad en las piezas mecanizadas.
Leer Más
Hacia dónde va la manufactura aditiva de metal
La impresión 3D de metales avanza con tecnologías que optimizan velocidad, calidad y eficiencia. Desde la deposición de energía dirigida hasta el control de calidad en polvos metálicos, las innovaciones recientes impulsan su adopción en sectores clave como el aeroespacial, automotriz y médico. La integración de inteligencia artificial, inspección no destructiva y nuevas aleaciones acelera la producción en serie de componentes críticos.
Leer Más
ABC de las electroerosionadoras por hilo y penetración
El mecanizado por descarga eléctrica, o EDM (Electrical Discharge Machining), es una forma de mecanizado sin contacto que dispara chispas desde un electrodo o alambre para vaporizar material de cualquier dureza.
Leer Más